


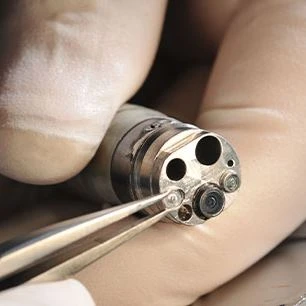
硬性内視鏡の主要接続部はレーザー溶接により固定されており、構造剛性とシール性を確保しています。機器のメンテナンス中は、内部の光学アセンブリや精密機械部品を損傷することなく、これらの溶接シームを慎重に分離する必要があります。
-
修理事例

旋削加工
内視鏡を旋盤のスピンドルにクランプします。回転中の振れを防ぐために、スコープ本体とスピンドル間の完全な同心性を確保してください。分割ツールを取り付け、内視鏡に対する位置を微調整します。重要な要件: スコープはスピンドルとともに回転するため、切削工具がライト ガイド コネクタやその他のコンポーネントと衝突してはならない。
オペレータは横送りハンドホイールを使用して工具を事前に設定された正しい位置に移動し、最初のノッチを切り込みます。次に、工具を左に移動して 2 番目のノッチを加工します。最後に、中間点に戻り、スコープの内側に向かって内側に向かって切り込みを開始します。
旋削中は、主軸速度を 50 ~ 100 RPM の間に設定します。この低速パラメータは現場での経験から導き出されたものです。過剰な回転速度は、制御不能な重度の切削力を発生させ、工具の詰まりや欠けを引き起こす可能性があります。これにより内視鏡が損傷し、技術者の安全上のリスクが生じる可能性があります。低速動作により安定した切削条件が得られるため、オペレータは触覚フィードバックに基づいて送り速度を調整し、プロセス全体を制御できます。

分離の検証
レーザー溶接金属は母材と硬度が異なるため、切削チップが溶接部に近づくと切削抵抗が大きく変化し、異音が発生します。この信号は、切断がほぼ完了したことを示します。切削深さを制御し、工具が溶接層を貫通して内部構造を損傷しないようにするには、特に注意が必要です。
回転後は主軸をロックして回転を止めます。キャリパーまたはモンキー レンチを使用して内視鏡ジョイントの反対側をつかみ、相対的な回転力を加えます。 2 つの接続された部分が互いに回転できる場合、溶接は完全に切断されており、分解は成功します。直感的に確認できるように、切断する前にジョイントギャップの両側に印を付けます。マーク間のオフセットが目に見えることで、分離が成功したことが確認できます。

溶接部の加工中、特に硬度が不均一なレーザー溶接層を切断する場合、分割ツールは摩耗を受けます。切断効率の低下やノッチ品質の低下が発生した場合は、工具を取り外して再研磨することで切れ味を回復させ、その後の切断作業の精度と安全性を確保します。
上記は、硬性内視鏡のレーザー溶接されたジョイントを分解するための完全なワークフローをカバーしています。すべてのステップは、繊細な内部コンポーネントの完全性に直接影響します。内視鏡のメンテナンスには、光学、機械、電子に及ぶ学際的な技術が必要です。溶接の除去は完全な修理プロセスの一部にすぎません。今後も、さまざまな内視鏡モデルのプロセスの説明や実際の修理事例をさらに共有していきます。乞うご期待。
-
修理ビデオ
関連記事
[ 顎関節鏡修理ケース: STRYKER (0502-119-010) & GIMMI (E.8186.20) →]
[ 光路の再構築: STORZ 27292AMA 砕石術スコープの修理と再組み立て →]


